2026-08-11
A Lagertruck er et av de mest kapitalkrevende kjøpene et distribusjonsanlegg vil gjøre, og beslutningen stopper sjelden ved pris. Gulvutforming, stativhøyde, gangavstand, driftssyklus og til og med sammensetningen av lagergulvet bestemmer hvilke chassis-, mast- og drivlinjekonfigurasjoner som faktisk vil yte pålitelig over en flerårig levetid. Som et produksjonsanlegg som konstruerer og produserer materialhåndteringsutstyr direkte, nærmer vi oss dette annerledes enn en generell utstyrskatalog – hver spesifikasjon nedenfor gjenspeiler hva våre ingeniør- og testteam faktisk validerer på produksjonsgulvet før en enhet sendes, ikke markedsføringstall hentet fra en brosjyre.
De fleste driftsteam vurderer gaffeltrucker på kapasitet og pris alene, og oppdager deretter måneder senere at enheten ikke kan klare en stativgang, ikke kan tåle et andre skift uten spenningsnedgang, eller slites ut hydrauliske tetninger raskere enn forventet i et kjølelagermiljø. Denne siden er skrevet fra produksjonssiden av dette gapet - de tekniske begrensningene, byggematerialene og testprosedyrene som avgjør om en gaffeltruck faktisk yter slik spesifikasjonsarket hevder når den er utplassert på et ekte lagergulv.
De fleste kjøpsguider beskriver gaffeltrucker etter kategori alene - motvekt, skyvemasttruck, smalgang - uten å forklare hvorfor disse kategoriene eksisterer i utgangspunktet. Fra et produksjonssynspunkt spores hver konfigurasjonsbeslutning tilbake til tre tekniske begrensninger: chassisvektfordeling, hydraulisk løftekapasitet i høyden og termisk styring av drivverket under kontinuerlig sykling. En gaffeltruck som er vurdert til 3000 kg på bakkenivå har ikke den samme 3000 kg-vurderingen ved en 9-meters løftehøyde – lastekapasiteten reduseres etter hvert som mastforlengelsen øker, og denne nedvurderingskurven er nøyaktig det som skiller en velkonstruert enhet fra en undermotorisert.
Vår produksjonslinje tester hvert chassis mot en kapasitetskurve, ikke et eneste topptall. Dette har direkte betydning for anleggsoperatører fordi publiserte tall for "maksimal kapasitet" på et spesifikasjonsark ofte måles ved minimum løftehøyde og standard lastesenter – forhold som sjelden samsvarer med ekte lageroperasjoner der laster løftes til stativhøyde tre, fire eller fem meter opp. Å forstå dette reduksjonsforholdet er den mest nyttige delen av teknisk kunnskap en kjøper kan bruke før han sammenligner enheter.
Chassisvektfordeling følger samme logikk. Motvektplassering på baksiden av rammen eksisterer spesielt for å kompensere for lastmomentet som skapes når gaflene strekker seg fremover under en hevet mast. Hvis motvekten er underdimensjonert i forhold til mastehøyde og nominell kapasitet, blir enheten ustabil ved full utstrekning lenge før den når sin utskrevne kapasitetsgrense – en feilmodus som sjelden dukker opp i en utstillingsdemonstrasjon, men som vises raskt når et anlegg kjører utstyret i full stativhøyde under reelle belastningsforhold.
Kapasiteten måles ved et standard 500 mm lastesenter. Laster med lengre tyngdepunkt reduserer den effektive løftekapasiteten, noen ganger med 15–20 %. Spesifikasjonsarkene våre viser kapasitet over tre lastesentre, ikke ett.
Friløfthøyde (før masten strekker seg utover) avgjør om en enhet kan operere under takbjelker eller tilhengerinteriør uten problemer med klaring.
Driftssyklus definerer hvor mange driftstimer per skift en drivlinje og en hydraulisk pumpe er konstruert for å opprettholde uten termisk reduksjon. Kontinuerlige flerskiftsanlegg krever tyngre belastning enn enkeltskiftsdrift.
Dekkkontaktareal og chassisvekt bestemmer trykket som utøves på lagergulvet. Mellometasje og fasiliteter i hevede gulv trenger dette tallet verifisert før utplassering, ikke etter.
Ytre svingradius, ikke chassislengden alene, bestemmer minimum arbeidsgang. En kortere akselavstand reduserer radius, men kan påvirke stabiliteten ved full løftehøyde.
Elektriske enheter er vanligvis bygget rundt 24V, 48V eller 80V systemer. Arkitekturer med høyere spenning opprettholder generelt tyngre belastninger over lengre skift med mindre spenningsfall.
Anleggslayout er utgangspunktet for konfigurasjon, ikke en ettertanke som brukes etter at en enhet allerede er kjøpt. Fire layoutvariabler veier mest i denne beslutningen: arbeidsgangbredde, stativhøyde, gulvoverflatetilstand og reiseavstand fra brygge til lagring. Hver variabel samhandler med de andre, og det er grunnen til at en konfigurasjon som fungerer godt i ett anlegg kan fungere dårlig i en annen med en lignende stativhøyde, men en annen gangbredde eller gulvgrad.
Reiseavstanden mellom lastebrygga og lagringsstativene er ofte undervektet i konfigurasjonsbeslutninger. Et anlegg med lange kjøreturer drar nytte av en høyere topphastighet og en drivlinje bygget for vedvarende bevegelse i stedet for den hyppige stopp-start-syklingen som er typisk for plukkoperasjoner i stram gang. Å velge et chassis som er innstilt for stopp-start-respons i et langtidsanlegg, resulterer i unødvendig slitasje på drivverket og langsommere syklustider enn en enhet konstruert for vedvarende kjøring.
Ganger over 3,2 meter har motvektskonfigurasjoner med standard svinggeometri, som forenkler vedlikeholdstilgang og lar en enkelt enhet håndtere både lagring og bevegelse fra dock-til-lager.
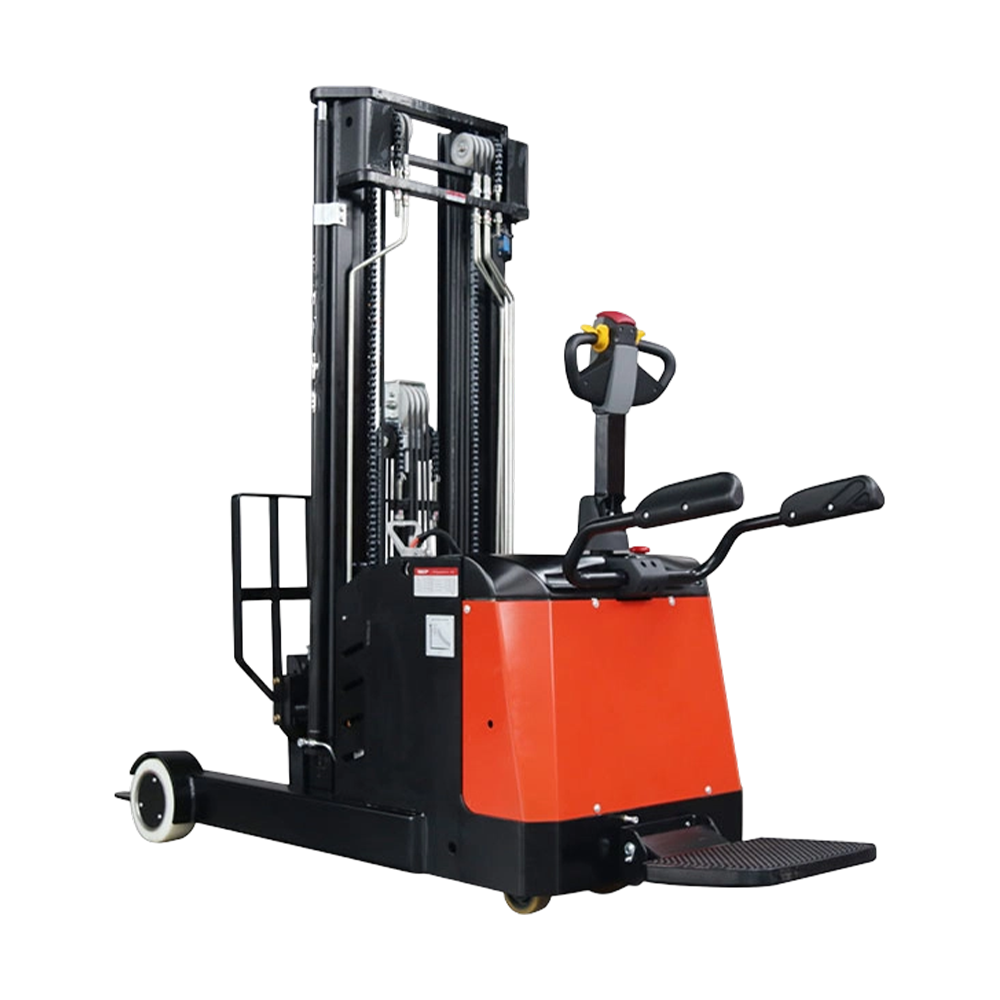
Ganger mellom 1,6 og 2,7 meter krever rekkevidde eller mastekonfigurasjoner med smalgang med sideskiftende vogner, og gir svingefleksibilitet for lagringstetthetsøkninger på opptil 40 %.
Fasiliteter som kjører både gulvlagring og lagring med høyt rack, distribuerer ofte to chassistyper parallelt i stedet for å gå på akkord med en enkelt mellomtoneenhet for begge oppgavene.
Fasiliteter med gulvgradvariasjoner eller ekspansjonsledd drar nytte av forsterket akselmontering og dekk med større diameter, noe som reduserer chassisbelastningen fra gjentatt støtbelastning under kjøring.
Tabellen nedenfor gjenspeiler spesifikasjonsområdene ingeniørteamet vårt validerer på tvers av standard produksjonskjøringer. Tallene representerer testede områder i stedet for enkeltpunkts markedsføringstall, siden faktisk ytelse avhenger av lastesenter, omgivelsestemperatur og gulvets tilstand. Kjøpere som sammenligner enheter fra forskjellige kilder bør be om de samme rekkeviddebaserte dataene i stedet for å godta et enkelt topptall, siden topptall alene er en dårlig prediktor for ytelse i den virkelige verden.
| Spesifikasjon | Standard tjenesteklasse | Heavy Duty klasse | Høy-Rack klasse |
| Nominell kapasitet | 1,5–2,5 t | 3,0–5,0 t | 1,2–2,0 t |
| Maks løftehøyde | 4,5–6,0 m | 3,5–5,0 m | 9,0–13,0 m |
| Arbeidsgang | 3,2–3,6 m | 3,8–4,2 m | 1,6–2,3 m |
| Drivverk | Elektrisk / IC | IC / Diesel | Elektrisk |
| Duty Cycle | Enkelt–dobbelt skift | Kontinuerlig | Enkelt–dobbelt skift |
| Grunntrykk | Moderat | High | Lav – Moderat |
| Typisk reisehastighet | 14–17 km/t | 18–22 km/t | 8–11 km/t |
| Batteri / drivstoffsystem | 48V–80V elektrisk | Diesel / LPG | 48V–80V elektrisk |
Valg av drivverk påvirker langt mer enn drivstoffkostnaden. Elektriske drivlinjer eliminerer eksoseffekt fullstendig, noe som reduserer kravene til ventilasjonsinfrastruktur i lukkede anlegg og senker omgivelsesstøynivået nok til å forbedre kommunikasjonssikkerheten på en travel lagergulv. Forbrenningsenheter, derimot, leverer vedvarende utgangseffekt uten kjøretidsbegrensninger knyttet til batteriladingssykluser, noe som fortsatt er relevant for anlegg som kjører kontinuerlig flerskiftsdrift uten dedikert ladeinfrastruktur.
Batterikjemi legger til et ytterligere lag med beslutningstaking innen elektriske konfigurasjoner. Oversvømmede blybatterier er fortsatt det vanligste valget på grunn av lavere forhåndskostnader og godt forstått vedlikeholdsprosedyrer, men de krever en full lade- og nedkjølingssyklus og periodiske vannstandskontroller. Forseglede vedlikeholdsfrie batterier reduserer servicekravene til en høyere forhåndskostnad, mens hurtigladekompatible systemer tillater mulighetslading under skiftpauser, noe som reduserer behovet for batteribytteinfrastruktur i flerskiftsanlegg.
Null eksosutslipp, lavere støyeffekt, redusert vibrasjon og færre planlagte vedlikeholdsintervaller sammenlignet med forbrenningsdrivlinjer, noe som gjør elektriske konfigurasjoner godt egnet for lukkede, temperaturkontrollerte anlegg.
Vedvarende strømforsyning uten nedetid i ladesyklusen, raskere påfylling sammenlignet med batterilading, og sterkere ytelse i utendørs eller blandet innendørs-utendørs hage.
Større anlegg distribuerer ofte elektriske enheter for innendørs rack-operasjoner og forbrenningsenheter for utendørs hage- og tilhengerlasting, som matcher drivverkets styrke til spesifikke arbeidssoner.
Utover publiserte spesifikasjoner, bestemmer strukturell byggekvalitet de totale eierkostnadene langt mer enn klistremerkeprisen. Fire områder fortjener direkte gransking under evaluering, siden disse komponentene opplever den høyeste kumulative belastningen over en flerårig levetid og er de dyreste å erstatte etter for tidlig feil.
Mastkanaler opplever gjentatt flexbelastning gjennom tusenvis av løftesykluser. Helsveisede stålkanalseksjoner med forsterket tverravstivning motstår tretthetssprekker langt lenger enn alternativer med boltet eller lettere mål, spesielt i miljøer med kontinuerlig skift.
Hydrauliske tetninger av polyuretan opprettholder ytelsen over et bredere temperaturområde enn standard gummiblandinger, noe som har stor betydning for kjølelagring eller utendørs tilstøtende lastekaimiljøer.
E-coat-grunning etterfulgt av pulverlakkering gir betydelig lengre korrosjonsbestandighet enn enkeltlags malte rammer, spesielt relevant for anlegg nær kystområder eller med høy luftfuktighet.
Gafler laget av høyere karbonstål med riktig varmebehandling motstår bøying under gjentatt punktbelastning langt bedre enn lavere kvalitet, noe som reduserer risikoen for gaffeldeformasjon under nominell kapasitet.
Innkjøpsprisen representerer en brøkdel av den totale levetidskostnaden for en varehusgaffeltruck som opererer over en levetid på fem til syv år. Planlagte vedlikeholdsintervaller, tilgjengelige reservedeler og drivverkspesifikke servicekrav bestemmer de løpende driftskostnadene langt mer enn det opprinnelige kapitalutlegget. Fasiliteter som bygger en vedlikeholdsplan rundt den faktiske driftssyklusen – snarere enn en generisk produsentstandard – rapporterer konsekvent lengre serviceintervaller mellom større komponentutskifting.
Hydraulisk systemvedlikehold følger et forutsigbart mønster knyttet til driftstimer i stedet for kalendertid. Væskeforurensning fra tetningsslitasje akselererer komponentnedbrytning over hele den hydrauliske kretsen, og derfor gir væskeinspeksjon med regelmessige timeintervaller, i stedet for årlig inspeksjon alene, målbart lengre levetid for pumpen og sylinderen. Dekkslitasje følger et lignende timebasert mønster, med solide press-on-dekk som typisk krever utskifting med et lengre intervall enn pneumatiske dekk i høysyklus innendørs operasjoner.
Kontroll av hydraulikkvæskenivå, inspeksjon av dekkslitasje, funksjonstest av bremsesystem og inspeksjon av batteripoler for elektriske konfigurasjoner.
Full hydraulikkvæske og filterbytte, mastkjedesmøring og strekkkontroll, og inspeksjon av drivaksellager.
Transmisjonsvæskeskifte for forbrenningsenheter, omfattende inspeksjon av mastruller og ny inspeksjon av strukturelle sveisepunkter.
Operatørbeskyttelsessystemer er konstruert inn i chassiset i stedet for å legge til som en ettertanke. Overhead guard-konstruksjoner er belastningsklassifisert for å beskytte mot fallende rusk i reoloppbevaringsmiljøer, mens operatørsikringssystemet, inkludert sikkerhetsbeltelåsekretser, forhindrer inngrep av drivverket til operatøren er ordentlig sikret. Lastryggforlengelser forhindrer gods i å forskyve seg bakover mot førerrommet under transport, en detalj som blir spesielt relevant ved håndtering av stablet eller uregelmessig formet last.
Stabilitetskontrollsystemer overvåker mastvinkel, lastvekt og kjørehastighet samtidig, og begrenser automatisk løftehøyde eller kjørehastighet når kombinasjonen av disse faktorene nærmer seg chassisets stabilitetsterskel. Denne typen aktiv sikkerhetsovervåking har blitt stadig mer standard på tvers av mellomtoner og tunge konfigurasjoner, noe som reduserer velterisikoen under svingmanøvrer ved delvis eller full løftehøyde.
Hvilken lastekapasitet trenger en standard lagertruck?
For generell pallhåndtering med standard 1 000–1 200 kg paller, dekker en 1,5–2,5 tonns klassifisert enhet de fleste lageroperasjoner. Innretninger som håndterer tyngre industriell last bør dimensjoneres til minst 25 % over deres maksimale forventede pallevekt for å ta hensyn til variasjon i lastsenteret.
Hvordan er løftehøyde forskjellig fra mastehøyde?
Løftehøyde refererer til maksimal gaffelhøyde, mens mastehøyde refererer til kollapset eller utvidet fysisk mastekonstruksjon. En mast kan strekke seg til 9 meters løftehøyde mens den kollapser til under 2,3 meter for klaring over hodet under transport eller lavtaksdrift.
Hvilken gangbredde kreves for en skyvetruck?
Reachtrucker krever vanligvis en arbeidsgang mellom 2,3 og 2,7 meter, sammenlignet med 3,2–3,6 meter for standard motvektsenheter, noe som tillater betydelig tettere stativoppsett i samme gulvfotavtrykk.
Er elektrisk eller intern forbrenning bedre for innendørs lagerbruk?
Elektriske drivlinjer er generelt foretrukket innendørs på grunn av null eksosutslipp, lavere støynivå og reduserte ventilasjonskrav. Forbrenningsenheter forblir relevante for utendørs hagearbeid eller kontinuerlig tung sykling der ladestopp er upraktisk.
Hvor ofte bør hydraulikkvæske inspiseres på en lagertruck?
Hydraulikkvæskenivåer bør kontrolleres hver 250. driftstime, med full væske- og filterbytte planlagt til 1000–1500 timer avhengig av driftssyklus og omgivelsestemperatur.
Kan én gaffeltruck håndtere både gulvoppbevaring og oppbevaring med høyt stativ?
En middels rekkeviddekonfigurasjon kan betjene moderate stativhøyder opp til omtrent 7–8 meter, men anlegg med stativer over 9 meter krever vanligvis en dedikert høyrackenhet for stabil, kodekompatibel drift.
Hvilke gulvforhold begrenser valget av gaffeltruck?
Ujevnt gulv, ekspansjonsfuger og hevet gulv eller mesaningulv med begrenset belastningsgrense begrenser hvilken chassisvekt og dekktype som trygt kan utplasseres. Bakkelagertrykket skal alltid verifiseres mot anleggets gulvlastdokumentasjon.
Hvor lang tid tar batterilading på en elektrisk varehusgaffeltruck?
Standard bly-syre batterisystemer krever vanligvis 8 timer for full lading pluss en 8-timers nedkjølingsperiode. Hurtigladingskompatible systemer kan redusere dette betraktelig, og tillater mulighetslading under skiftpauser uten full batteribytte.
Hva er den typiske levetiden til en lagergaffeltruck?
Under standard enkelt- eller dobbeltskiftsdrift med planlagt vedlikehold, leverer en velbygd enhet typisk 10 000 til 15 000 driftstimer før større komponentoverhaling, tilsvarende omtrent fem til syv år med kontinuerlig drift.
Holder solide dekk eller pneumatiske dekk lenger innendørs?
Solide press-on-dekk holder vanligvis pneumatiske dekk i innendørs betonggulvmiljøer, siden de ikke er utsatt for punkteringsrisiko og opplever langsommere slitasje ved gjentatt stopp-start-sykling.
Hvilke vedlegg legges vanligvis til en varehusgaffeltruck?
Sideskiftere, gaffelposisjonere, laststabilisatorer og roterende klemmer er de mest etterspurte tilbehørene, hver montert direkte på vognplaten under produksjon i stedet for ettermontert etterpå.
Hvordan påvirker omgivelsestemperaturen gaffeltruckens ytelse?
Kuldelagringsmiljøer reduserer batterikapasiteten og stivner hydraulikkvæskens viskositet, som begge reduserer responstiden for løft. Enheter beregnet for utplassering i kjølelager krever vanligvis tetninger med lav temperatur og batteriisolasjonspakker.
Dekksammensetning og konstruksjon påvirker kjørestabilitet, gulvoverflatebeskyttelse og energieffektivitet mer enn de fleste kjøpere i utgangspunktet tar i betraktning under spesifikasjonen. Solide press-on-dekk motstår fullstendig punkteringsskader og holder formen under kraftig punktbelastning, noe som gjør dem til standardvalget for betonggulv innendørs med høye syklusteller. Pneumatiske og polstrede dekkalternativer bytter ut noe av punkteringsmotstanden for forbedret støtdemping, noe som blir aktuelt på anlegg med ekspansjonsledd, overganger på dokkingplater eller mindre overflateuregelmessigheter der kjørekomforten påvirker tretthet for førere på lang skift.
Dekkdiameter og -bredde påvirker også underlagstrykket uavhengig av chassisvekten. Et bredere dekkfotavtrykk fordeler chassisvekten over et større kontaktområde, noe som reduserer punkttrykket på hevet gulv eller mesaningulv der belastning per kvadratmeter er en fast begrensning. Fasiliteter som opererer på epoksybelagt eller harpiksgulv bør i tillegg bekrefte kompatibilitet med dekksammensetninger, siden visse gummiformuleringer kan merke eller degradere spesialgulvbelegg under gjentatt kontakt og svingende friksjon.
Vedleggskompatibilitet bestemmes av vognklasse i stedet for gaffellengde alene, og uoverensstemmende vognklasser er en av de vanligste konfigurasjonsfeilene i anlegg som kjøper tilbehør separat fra basisenheten. Klasse II og Klasse III vognfester tilsvarer spesifikke hydrauliske strømningshastigheter og monteringsbrakettdimensjoner, noe som betyr at et redskap som er klassifisert for en vognklasse ikke vil integreres riktig, eller sikkert, i en annen klasse uten modifikasjoner.
Sideskiftere tillater sidegaffeljustering uten å reposisjonere hele chassiset, noe som reduserer syklustiden i trange gangplukkingsoperasjoner der gjentatt finjustering mot en stativflate ellers ville redusere gjennomstrømningen. Gaffelposisjonere utvider dette ytterligere ved å tillate justering av gaffelavstand fra førersetet, nyttig i anlegg som håndterer variable pallebredder over et enkelt skift. Roterende klemmer og laststabilisatorer dekker spesialiserte håndteringsbehov som trommel- eller rulleformatgods, og spesifiseres vanligvis på produksjonsstadiet, slik at den hydrauliske kretskapasiteten er riktig dimensjonert for den ekstra festelasten fra begynnelsen.
Hvert chassis som produseres på vår linje går gjennom en strukturert kvalitetskontrollsekvens før de forlater anlegget. Rammesveiser inspiseres under belastningstesting før maling påføres, hydrauliske systemer gjennomgår trykktesting ved 1,5x nominelt driftstrykk, og ferdige enheter blir syklustestet med full nominell kapasitet over hele masteforlengelsesområdet før endelig inspeksjon avtegnes. Produksjonen er sertifisert i henhold til ISO 9001 kvalitetsstyringsstandarder, og enheter beregnet for regulerte markeder er bygget i henhold til CE-samsvarskrav som dekker strukturell sikkerhet, elektriske systemer og operatørbeskyttelsesstandarder.
Komponentsporbarhet opprettholdes gjennom hele produksjonskjøringen, med sveisinspeksjonsregistreringer, hydrauliske trykktestresultater og siste syklustestdata logget mot hvert chassisserienummer. Denne sporbarheten blir spesielt relevant for anlegg som opererer under krav til intern sikkerhetsrevisjon, der dokumentert testhistorikk støtter utstyrssertifisering og forsikringssamsvarsgjennomganger.
Fordi produksjon skjer direkte på produksjonsgulvet vårt, kan konfigurasjonsendringer – masthøyde, gaffellengde, dekksammensetning, redskapsmontering, spenningssystem – spesifiseres på produksjonsstadiet i stedet for å ettermonteres etterpå. Dette er spesielt relevant for anlegg med ikke-standard stativhøyder, uvanlige lastdimensjoner eller spesifikke festekrav som gaffelposisjonere, sideskiftere eller roterende klemmer.
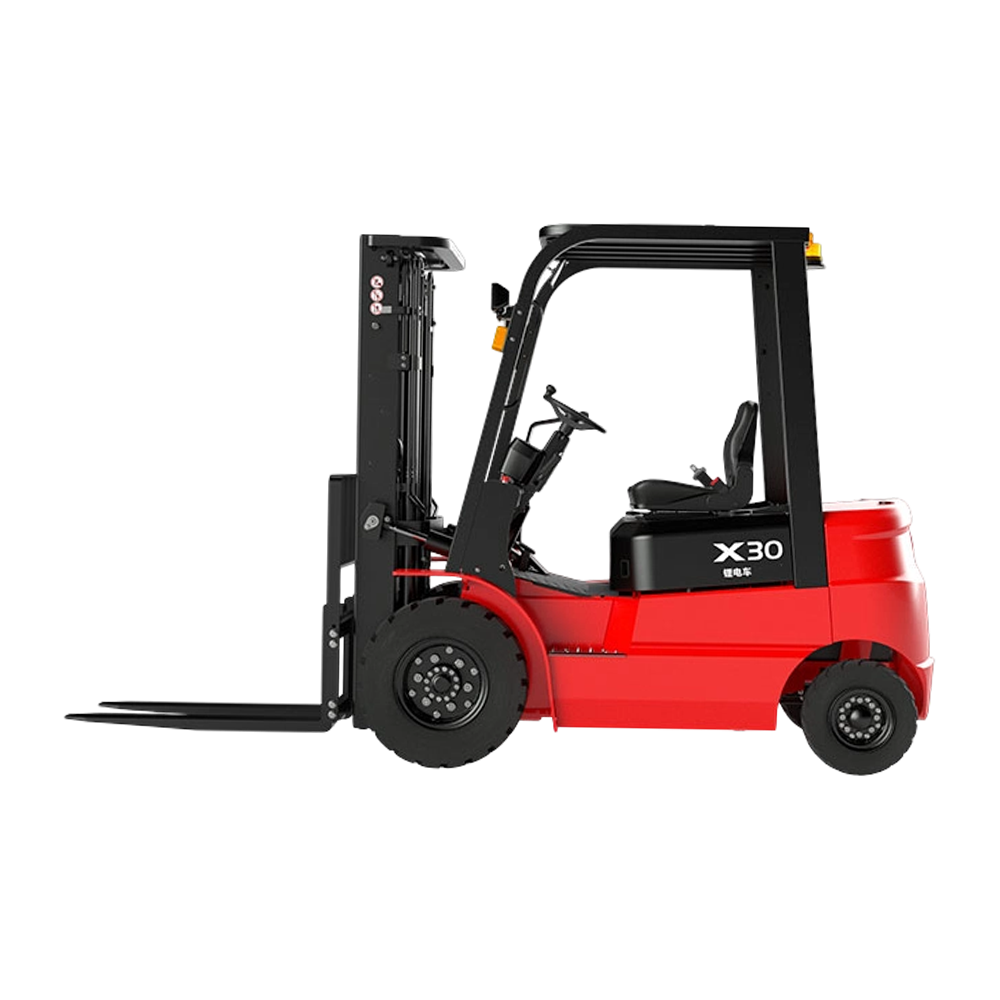
Bygget på 48V eller 80V arkitektur med AC-drivmotorer, størrelser fra 1,5 til 3,5 tonn, konstruert for innendørs flerskiftsdrift med minimalt med støy og null utslipp.
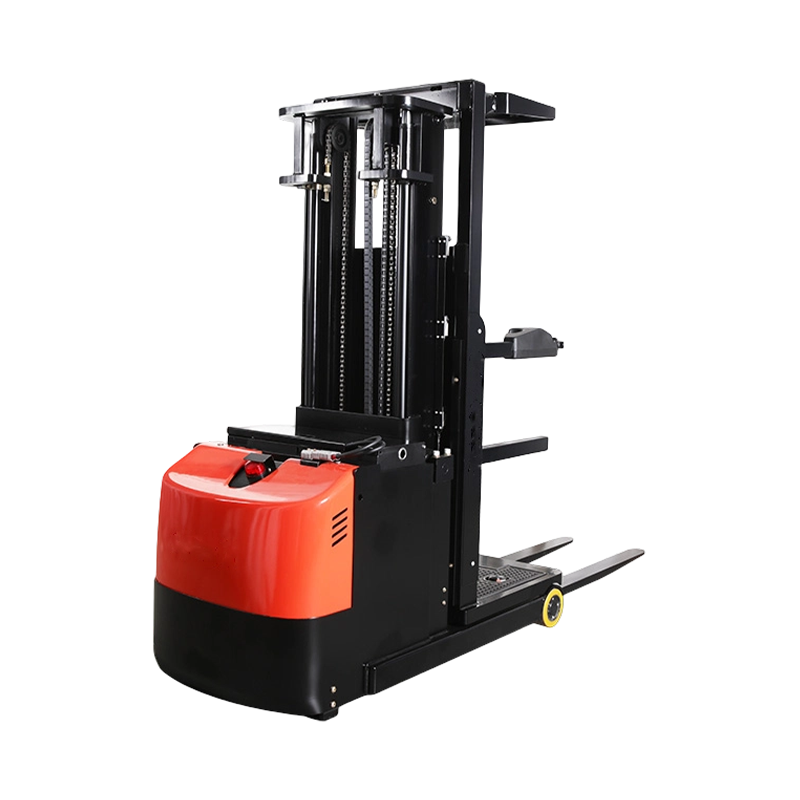
Se konfigurasjonsalternativerMastdesign med smalt chassis konstruert for gangbredder fra 2,3 meter, med løftehøyder på opptil 11 meter for lagringsapplikasjoner med høy tetthet.
Se konfigurasjonsalternativerDiesel- og LPG-drivverksalternativer bygget for kontinuerlig skift utendørs gårdsplass og blandet innendørs-utendørs drift, vurdert fra 3 til 5 tonn med forsterket rammekonstruksjon.
Se konfigurasjonsalternativerHydrauliske tetninger med lav temperatur, isolerte batterirom og korrosjonsbestandige rammebelegg konstruert for vedvarende lagerdrift under null.
Se konfigurasjonsalternativerAnlegg med ikke-standardkrav – utvidet gaffellengde, tilpassede spenningssystemer, spesialiserte vedlegg eller regionale samsvarssertifiseringer – kan be om konfigurasjonsjusteringer direkte på produksjonsstadiet. Vårt ingeniørteam jobber fra anleggsspesifikasjoner, inkludert gangmål, dokumentasjon på stativhøyde og gulvbelastningsvurderinger, for å anbefale en chassiskonfigurasjon som er tilpasset det faktiske driftsmiljøet i stedet for en generisk katalogoppføring.
Masseordreproduksjonskjøringer er planlagt med dedikert linjetid, noe som tillater konsistent byggespesifikasjon over hele bestillingsmengden, sammen med enhetlig test- og inspeksjonsdokumentasjon for hver enhet som produseres i løpet. Ledetider varierer basert på konfigurasjonskompleksitet og ordrevolum, og bekreftes under gjennomgangsfasen for spesifikasjoner før produksjonsplanlegging. Fasiliteter som koordinerer flerstedsflåtestandardisering drar nytte av denne tilnærmingen, siden identiske byggespesifikasjoner på tvers av en produksjonsserie reduserer kompleksiteten til vedlikehold på tvers av stedet og forenkler planlegging av reservedelslager.
Regionale samsvarskrav behandles på spesifikasjonsstadiet i stedet for gjennom modifikasjoner etter produksjon. Elektrisk systemkonfigurasjon, sikkerhetsmerking og strukturell sertifiseringsdokumentasjon er tilpasset destinasjonsmarkedets regulatoriske rammeverk under den innledende byggeplanleggingsfasen, og unngår forsinkelser og ekstra kostnader forbundet med ettermontering av samsvarsfunksjoner på en fullført enhet.
Fasiliteter som evaluerer utskifting eller flåteutvidelse bør dokumentere gjeldende gangbredder, stativhøyder, gulvlastklassifiseringer og skiftdriftssyklus før de ber om konfigurasjonsanbefalinger – denne informasjonen bestemmer chassisklasse, mastehøyde og valg av drivverk mer pålitelig enn kapasitetstallene alene.
Anbefalte produkter
Anbefalt NEWS